小型サイズの精密板金加工における難易度が上がる形状と設計上の対策とは?
投稿日:2026年11月11日
小型サイズの精密板金部品の製作が難しくなることはご存じだと思いますが、一方で、具体的にどのような形状が加工する上でのネックになるのか、そして対策はどう講じればよいのか、までご存じの方は、多くないのではないでしょうか。
例えば、形状によっては金型の追加工や専用の治具が必要になり、加工コストに影響することがあります。どのような形状で加工が難しくなるのかを設計段階で知っておくと、加工コスト上昇の抑制や品質の安定化に繋がりやすくなります。本記事では、小型サイズの精密板金加工で難易度が上がる形状と、その対策をご紹介します。
小型サイズの精密板金で、難易度が上がる形状と設計上の対策
ここでは機能上問題のない範囲で取り入れていただきたい、設計段階でのポイントを併せてご紹介します。
①曲げ線の近くに穴がある形状だと、曲げ加工時に穴が変形する
穴の縁と曲げ部の間隔が狭いと、曲げたときに穴の周りの材料が引っ張られ、穴が変形します。下記ページでは、穴の縁から曲げ部までの最短間隔の目安を「0.7V」(V:下型のV溝の幅)としており、V幅の目安から計算すると、板厚1.0mmでは約4.2mmになります。
出典:株式会社アマダ「板金加工の基礎講座 第11回 ベンディング加工」
https://www.sheetmetal.amada.co.jp/column/course/basis11/
小型サイズになると、この間隔を確保できないことが少なくありません。設計段階では、精度が必要な穴をできるだけ曲げ線から目安の間隔以上離して配置しておくと、変形を防ぎやすくなります。間隔を取れない場合は、曲げ線上に開口部を設ける方法もあり、穴の周囲に引っ張りが発生しなくなるため、穴の変形を防ぐことができます。
②立ち上がりが短い形状だと、標準の金型では曲げられない
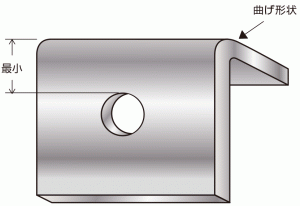
曲げ加工では、曲げ終わった時点でも材料が下型の両肩に乗っている必要があるため、立ち上がりには最低限必要な長さがあります。例えば図1のように、板厚2mmの場合、通常の金型では4mm以下の立ち上がりを曲げられないため、4.5mm以上で設計いただくと加工がスムーズです。

図1. 立ち上がりのイメージ図
小型サイズの製品は、立ち上がりも短くなりがちです。機能上問題がなければ、設計段階で立ち上がりを目安の長さ以上にしておくことで、標準の金型でそのまま曲げられ、特殊な金型や溶接などによるコストアップを避けられます。
③曲げどうしが近い小さな形状だと、金型が干渉して追加工が必要になる
小型サイズの製品は曲げと曲げの間隔が狭くなりやすく、標準の曲げ金型が製品のほかの部分に当たり、思った形に曲げられないことがあります。この場合は金型の追加工などが必要になり、加工費や納期に影響します。
機能上問題がなければ、曲げと曲げの間隔や、曲げ部の周りの形状に余裕を持たせておくことで、金型の干渉を避けやすくなります。
また、曲げ半径や曲げ角度を大きくすることや、形状が固まる前に加工メーカーと協議しておくことも有効です。ちなみに、当社の曲げ加工のスペックは表1の通りです。
表1. 当社の曲げ加工可能な板厚・寸法スペック
| 板厚 | 曲げ最小寸法 | 内R | 跡が強い曲げ最小寸法 | 内R |
|---|---|---|---|---|
| 0.5 | 2.1 | 0.7以下 | – | – |
| 0.8 | 2.8 | 0.7 | – | – |
| 1.0 | 4.2 | 1.0 | 3.5 | 0.5 |
| 1.2 | 4.2 | 1.0 | 3.5 | 0.6 |
| 1.6 | 5.7 | 1.3 | 4.2 | 0.8 |
| 2.0 | 7.1 | 1.6 | 5.7 | 1.0 |
| 2.3 | 8.5 | 2.0 | 7.1 | 1.2 |
| 2.6 | 8.5 | 2.0 | 7.1 | 1.3 |
| 3.2 | 11.3 | 2.6 | 8.5 | 1.6 |
| 4.0 | 17.7 | 4.0 | – | – |
| 4.5 | 17.7 | 4.0 | – | – |
| 5.0 | 17.7 | 4.0 | – | – |
| 6.0 | 26 | 4.0以上 | – | – |
(※単位:mm)
④薄板で切り抜く範囲が広い形状だと、レーザー加工の熱で歪みやすい
レーザー加工は熱で材料を溶かして切断する加工のため、熱によりひずみが発生することがあります。製品が小さく薄いほど熱の逃げ場が少なく、切り抜く範囲が広い形状では、変形や歪みが出やすくなります。
設計段階では、平面度などの精度が本当に必要な箇所を見極め、その箇所に絞って図面に指示いただくことが有効です。必要以上に厳しい平面度や公差の指示はコストアップにつながる一方、必要な箇所が明確であれば、加工メーカーはその箇所に絞って歪み対策を検討できます。
⑤部品を溶接で後付けする必要がある場合、位置ずれや工数増加が起きやすい
小さな部品を別部品として製作し、スポット溶接やTIG溶接などで後から取り付ける形状では、溶接前の位置合わせが必要です。例えば、スポット溶接では電磁力で回転方向の力がかかり、押さえる面積が小さい小型品ほどずれやすくなります。TIG溶接などでは、熱による歪みにも注意が必要です。部品点数が増えるほど、位置合わせの工数も増えます。
設計段階では、まず1枚板の曲げで一体化し、溶接を無くせないかを検討するのが有効です。溶接が必要な場合は、ハーフシャー(ダボ)などの位置決め形状を設けておくと、ずれを防ぎ、位置合わせの時間も短縮できます。
小型サイズの精密板金加工事例のご紹介
事例①:OA機器向けステー

こちらはOA機器内部に用いられる製品です。本製品では、NCタレットパンチ・レーザー抜き加工にて、抜き加工を行っております。曲げ部は、曲げの際にスリットを入れることで、曲げた際の金属の伸びを最小限に負担し、精度の良い精密板金加工を実現しております。
事例②:OA機器向けモーターブラケット
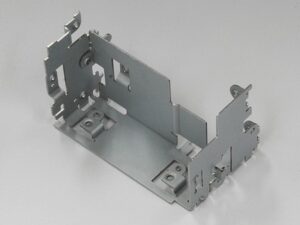
こちらは加工の際、プレスによる加工を行わずに、板金加工のみでこの形状を実現させております。またその際、バーリング高さを、本製品の板圧と同等の高さまでに抑えております。本製品の場合、通常3枚の板材を溶接でつなぎ合わせて製作するところを、1枚の板の曲げによって製作することで、コストダウンを実現しました。
事例③:OA機器用SUS製スプリング
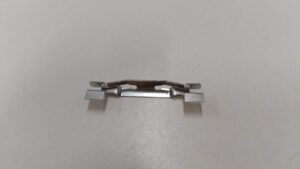
こちらは、クリップのように使用するため、挟み込む部分(製品左右の部分)の隙間の精度が特に重要になります。また、サイズが小さい為、標準金型を削って追加工して製作しています。
小型サイズの精密板金加工もお任せください
小型サイズの精密板金で加工のネックになりやすいのは、曲げ線に近い穴、短い立ち上がり、近接した曲げ、薄板の広い切り抜き、小さな部品同士の溶接です。機能上問題のない範囲で設計段階の対策を取り入れつつ、形状を変えられない部分は、要望どおりに製作できる技術を持つ依頼先に早めにご相談いただくことで、コスト上昇や手戻りを抑えやすくなります。
当社は、手のひらサイズから電話ボックス大まで、1個から対応しています。小型サイズの精密板金の図面も、お気軽にご相談ください。